Artykuł sponsorowany
Jak rodzaj ścierniwa i intensywność obróbki zmieniają profil pod powłoki antykorozyjne dużych konstrukcji stalowych
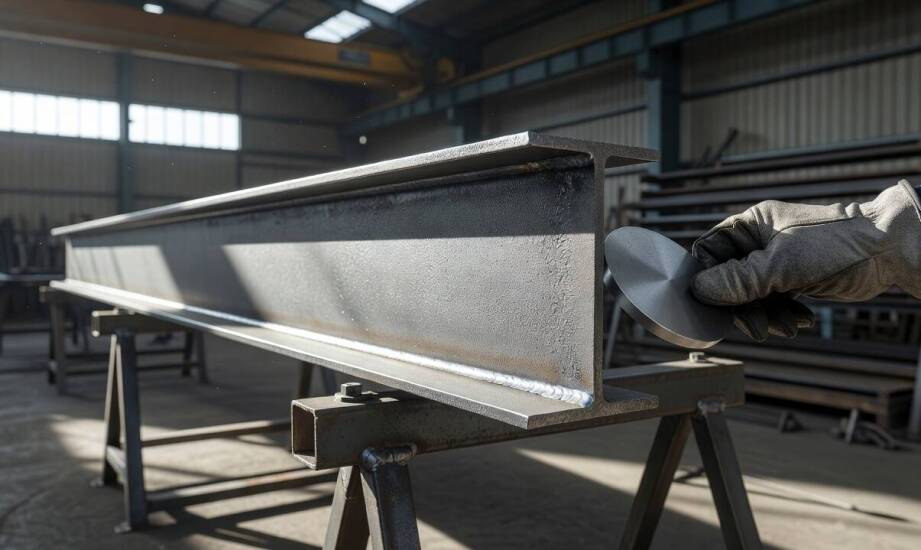
Po oczyszczeniu materiału liczy się nie tylko usunięcie rdzy, lecz przede wszystkim geometria mikropowierzchni, która decyduje o pracy systemu powłokowego. Zbyt gładka stal obniża przyczepność warstw gruntujących. W efekcie żywotność ochrony antykorozyjnej dużych konstrukcji spada. Parametry procesu, takie jak rodzaj ścierniwa, jego twardość czy prędkość strumienia, pozwalają precyzyjnie kontrolować ukształtowanie profilu chropowatości.
Chropowatość jako warunek mechanicznego zakotwiczenia farby
Chropowatość powstała przez śrutowanie stali tworzy mechaniczne zakotwiczenie dla warstwy gruntującej. Ziarna uderzają w metal i pozostawiają strukturę pełną drobnych występów oraz wgłębień. Płynna farba wnika w te przestrzenie i ulega usieciowaniu. Zbyt gładka struktura metalu ogranicza niezbędną adhezję, co sprzyja szybszemu odspajaniu nałożonego zabezpieczenia. Normy branżowe określają standardy wizualnej oceny powierzchni, jednak docelowy parametr chropowatości musi zawsze wynikać z karty technicznej wybranego systemu malarskiego. Wytyczne producentów chemii różnią się w zależności od specyfikacji konkretnego spoiwa. Zbyt płytki profil względem tych wymagań odczuwalnie zmniejsza powierzchnię styku i obniża odporność na obciążenia fizyczne.
Nadmiernie agresywna obróbka wywołuje z kolei przeciwne, równie negatywne skutki. Zbyt głęboki profil zwiększa zużycie farby potrzebnej do wypełnienia dolin i szczelnego pokrycia szczytów. Na wierzchołkach ostrej struktury tworzy się niebezpiecznie cienka warstwa zabezpieczająca. Taka sytuacja przyspiesza powstawanie ognisk korozji podpowłokowej. Różnica w zużyciu materiału między profilem drobnym a grubym staje się odczuwalna w skali całej inwestycji budowlanej. Z tego powodu dobór intensywności oczyszczania musi bezwzględnie odpowiadać wytycznym technologii malarskiej. Wykonawca uwzględnia przy tym środowisko pracy elementu, zmiany temperatur oraz przewidywane uderzenia mechaniczne.
Parametry ścierniwa a równomierność ukształtowania profilu
Kształt i twardość materiału ściernego bezpośrednio determinują ostateczną geometrię podłoża. Śrut kulisty staliwny tworzy zaokrąglone szczyty i stosunkowo płytkie doliny. Pozwala to uzyskać łagodniejszą powierzchnię, która dobrze współpracuje z cienkowarstwowymi systemami ochronnymi. Z kolei śrut ostrokrawędziowy wcina się znacznie głębiej w strukturę metalu. Zostawia on ostre występy i gwarantuje mocniejsze zakotwiczenie, ale wymaga uważnego prowadzenia strumienia. Na elementach wielkogabarytowych o zmiennej grubości ścianek różnice te widać bardzo wyraźnie. Spoiny łatwo ulegają nadmiernemu ścieraniu, a na cienkich fragmentach pojawia się nierównomierny profil oraz ryzyko uszkodzenia krawędzi.
Prędkość wyrzutu ziaren, kąt ich uderzenia oraz czas ekspozycji kształtują ostateczną głębokość struktury. Prostopadłe padanie strumienia z dużą siłą zwiększa energię kinetyczną i wyraźnie pogłębia doliny. Kąty ostre oraz dłuższy czas pracy pomagają ujednolicić wygląd ogromnych płaszczyzn stalowych. Konstrukcje o zróżnicowanej budowie wymagają podzielenia na strefy o indywidualnie dobranych parametrach ciśnienia. Taki podział zapobiega powstawaniu miejsc o niedostatecznym zmatowieniu.
Odpowiednie dopasowanie technologii oczyszczania do specyfiki obiektu stanowi podstawę trwałych zabezpieczeń antykorozyjnych. Zakład Robót Antykorozyjnych Frykar realizuje obróbkę strumieniowo-ścierną jako kluczowy etap przygotowania powierzchni przed nakładaniem specjalistycznych powłok. Prace prowadzone w wewnętrznej malarni wielkogabarytowej pozwalają dobrać rodzaj używanego ścierniwa do restrykcyjnej specyfikacji technicznej lakieru oraz skomplikowanej budowy metalu.
Osiągnięcie optymalnego ukształtowania zależy ściśle od wytycznych docelowej chemii przemysłowej. Zbyt agresywny lub nadmiernie płytki profil generuje wysokie koszty nakładanych materiałów oraz skraca bezawaryjny czas eksploatacji elementu. Prawidłowo wypracowana, zrównoważona chropowatość zapewnia stabilne zakotwiczenie ochronnej warstwy i równomiernie rozkłada wewnętrzne naprężenia w stężałej farbie.
Kategorie artykułów
Polecane artykuły

Dekoracyjne kruszywa a trwałość nawierzchni podjazdów
Kruszywa w Rzeszowie to nie tylko estetyczny element podjazdów, ale także kluczowy czynnik wpływający na ich trwałość. Wybór odpowiednich materiałów może znacząco wpłynąć na długowieczność nawierzchni oraz jej odporność na różne czynniki atmosferyczne. W artykule omówimy, jak różnorodność kruszyw wp

Jak ekspert kredytowy rozpoznaje, czy trzeba uzupełnić dokumenty, poprawić zdolność czy zmienić moment wniosku
Wstępna analiza wniosku o finansowanie polega na zidentyfikowaniu rzeczywistych przeszkód, które mogą wydłużyć procedurę w banku lub skutkować decyzją odmowną. Specjalista sprawdza na wczesnym etapie, czy ewentualna blokada wynika z niewystarczającej zdolności do spłaty, niekompletnej dokumentacji,